 ENG


คำตอบด่วน: วิธีเลือกสิ่งที่ถูกต้อง เครื่องฉีดพลาสติก
การเลือกเครื่องฉีดขึ้นรูปที่เหมาะสมเริ่มต้นด้วยแรงจับยึด ขนาดช็อต และประเภทการขับเคลื่อนที่ตรงกับชิ้นส่วนที่โรงงานวางแผนจะผลิตจริง จากนั้นจึงตรวจสอบความแม่นยำ ความเข้ากันได้ของวัสดุ การใช้พลังงาน รอยเท้า ความพร้อมของระบบอัตโนมัติ และการสนับสนุนระยะยาวจาก โรงงานเครื่องฉีดพลาสติก ทั้งหมดสอดคล้องกับเป้าหมายการผลิตรายวัน ส่วนด้านล่างนี้จะอธิบายปัจจัยเชิงปฏิบัติสิบประการตามลำดับ โดยมีแผนภูมิอ้างอิง ตารางเปรียบเทียบ และภาพรวมการแก้ไขปัญหาที่มาจากแนวทางปฏิบัติทั่วไปในการแปรรูปพลาสติก
- แรงยึดและน้ำหนัก - จับคู่น้ำหนักกับพื้นที่ที่คาดการณ์ของชิ้นส่วนและความหนาของผนัง
- ขนาดช็อตและความจุลำกล้อง - รักษาน้ำหนักการยิงให้อยู่ในส่วนแบ่งที่สามารถใช้งานได้ของความจุลำกล้อง
- ไดรฟ์ไฮดรอลิกไฟฟ้าหรือไฮบริด - เลือกประเภทไดรฟ์ที่เหมาะกับระดับน้ำหนักและรูปแบบรอบ
- ระบบควบคุมและความแม่นยำ - ยืนยันการตอบสนองแบบวงปิดสำหรับชิ้นส่วนที่มีพิกัดความเผื่อต่ำ
- ความเข้ากันได้ของวัสดุ - ตรวจสอบการออกแบบสกรูและกระบอกเทียบกับตระกูลเรซินที่ใช้งาน
- ประสิทธิภาพการใช้พลังงาน - เปรียบเทียบการดึงพลังงานสัมพัทธ์ข้ามระดับโหลดสำหรับรูปแบบกะที่วางแผนไว้
- รอยเท้าเครื่องจักรและพอดีแม่พิมพ์ - ตรวจสอบระยะห่างของไทบาร์ ช่วงความสูงของแม่พิมพ์ และพื้นที่พื้น
- ความพร้อมของระบบอัตโนมัติ - ตรวจสอบอินเทอร์เฟซการติดตั้งหุ่นยนต์และการซิงโครไนซ์เอาต์พุตอินพุต
- ความคาดหวังในการบำรุงรักษา - วางแผนการตรวจสอบน้ำมัน สกรู และการวางแนวตามปกติรอบรอบการทำงาน
- การสนับสนุนของผู้ผลิต - ประเมินความลึกทางวิศวกรรมของโรงงานและเครือข่ายอะไหล่
ข้อกำหนดแรงยึดและน้ำหนัก
แรงจับยึดช่วยให้แม่พิมพ์ปิดครึ่งหนึ่งในขณะที่พลาสติกหลอมเหลวถูกดันเข้าไปภายใต้ความกดดัน และโดยปกติผู้ซื้อจะเปรียบเทียบข้อกำหนดแรกๆ เมื่อตรวจสอบเครื่องจักรจาก โรงงานเครื่องฉีดพลาสติก . วิธีการทั่วไปในการแปรรูปพลาสติกคือการประมาณน้ำหนักในการจับยึดจากพื้นที่ที่คาดการณ์ไว้ของชิ้นส่วนและทางวิ่ง คูณด้วยปัจจัยความดันที่โดยทั่วไปจะอยู่ระหว่างประมาณ 3 ถึง 5 ตันต่อตารางนิ้ว ขึ้นอยู่กับเรซินและความหนาของผนังที่เกี่ยวข้อง
การใช้แม่พิมพ์บนเครื่องจักรที่มีแรงจับยึดน้อยเกินไปอาจทำให้แม่พิมพ์เปิดออกได้เล็กน้อยในระหว่างการฉีด ทำให้เกิดแสงแฟลชตามแนวการแยกส่วน ในขณะที่การใช้แม่พิมพ์ขนาดเล็กบนเครื่องจักรขนาดใหญ่เกินไป จะเพิ่มการดึงพลังงานต่อรอบ และเพิ่มการสึกหรอที่ไม่จำเป็นกับแถบผูกและแท่น การจับคู่น้ำหนักอย่างใกล้ชิดกับพื้นที่ชิ้นส่วนที่คาดการณ์ไว้จะช่วยปกป้องทั้งคุณภาพของชิ้นส่วนและอายุการใช้งานของเครื่องจักรตลอดอายุการใช้งานของแม่พิมพ์
แรงจับยึดทั่วไปตามหมวดหมู่ชิ้นส่วน
95T ชิ้นส่วนขนาดเล็ก
240T ครัวเรือน
600T ยานยนต์
1400T ชิ้นส่วนขนาดใหญ่
ตัวอย่างการอ้างอิงจุดกึ่งกลางตามหมวดหมู่ชิ้นส่วนทั่วไป น้ำหนักจริงจะแตกต่างกันไปตามความหนาของผนังและการออกแบบประตู
| ช่วงแรงหนีบ | คลาสแท่นวางทั่วไป | การใช้งานทั่วไป |
|---|---|---|
| 60T ถึง 130T | กะทัดรัด | ส่วนประกอบ คอนเนคเตอร์ และแคปที่มีความแม่นยำขนาดเล็ก |
| 130T ถึง 350T | ขนาดกลาง | ครัวเรือน goods, appliance housings |
| 350T ถึง 850T | ใหญ่ | ยานยนต์ interior and structural parts |
| 850T และสูงกว่า | แท่นวางสองอันขนาดใหญ่พิเศษ | พาเลท ชิ้นส่วนยานยนต์และอุตสาหกรรมขนาดใหญ่ |
การอ่านค่าแรงจับยึดควบคู่ไปกับเรขาคณิตของชิ้นส่วน
ซี่โครง บอส และส่วนที่ไหลบางล้วนเปลี่ยนพื้นที่ฉายภาพที่มีประสิทธิภาพที่เครื่องจักรต้องหยุดไว้ ดังนั้น ชิ้นส่วนสองชิ้นที่มีโครงร่างคล้ายกันยังคงต้องใช้น้ำหนักที่แตกต่างกันเมื่อคำนึงถึงความหนาของผนังและจำนวนริบแล้ว การสนทนาสั้นๆ กับนักออกแบบแม่พิมพ์ก่อนล็อกในประเภทเครื่องจักรมักจะเพียงพอที่จะหลีกเลี่ยงการเลือกขนาดที่เล็กหรือใหญ่เกินไปในภายหลังในโปรเจ็กต์
การจับคู่ขนาดช็อตและความจุลำกล้อง
ขนาดช็อตของเครื่องฉีดพลาสติกอธิบายปริมาตรหรือน้ำหนักสูงสุดของพลาสติกหลอมเหลวที่เครื่องจักรสามารถดันออกมาได้ในรอบเดียว และจำเป็นต้องตรวจสอบกับความจุของถังมากกว่าการหนีบน้ำหนักเพียงอย่างเดียว แนวทางปฏิบัติที่พบบ่อยในการฝึกปั้นก็คือ โดยทั่วไปน้ำหนักกระสุนควรอยู่ระหว่างประมาณ 40 เปอร์เซ็นต์ถึง 75 เปอร์เซ็นต์ของความจุพิกัดของลำกล้อง เพื่อรักษาเวลาการคงตัวของหลอมเหลวและคุณภาพการขึ้นรูปพลาสติกให้อยู่ในช่วงที่สามารถใช้งานได้
เมื่อน้ำหนักกระสุนต่ำกว่าแถบนี้มาก เรซินจะใช้เวลามากขึ้นภายในถังให้ความร้อน ซึ่งเพิ่มความเสี่ยงที่วัสดุที่ละเอียดอ่อนจะสลายตัวจากความร้อน เมื่อน้ำหนักช็อตดันอยู่เหนือวงดนตรีมาก เครื่องจักรอาจประสบปัญหาในการทำให้วัสดุเป็นพลาสติกทั้งหมดภายในรอบเวลาที่มีอยู่ ส่งผลให้คุณภาพการหลอมไม่สอดคล้องกันในแต่ละช็อต
- ยืนยันว่าเส้นผ่านศูนย์กลางของสกรูตรงกับความหนืดของเรซินและอัตราเอาต์พุตที่ต้องการ
- ตรวจสอบเวลานำสกรูกลับคืนมาเทียบกับเวลารอบเป้าหมาย
- ตรวจสอบอัตราส่วนกำลังอัดสำหรับตระกูลเรซินที่ใช้งานอยู่ในปัจจุบัน
- สอบถามโรงงานเครื่องฉีดพลาสติกเพื่อขอข้อมูลการทดลองน้ำหนักช็อตบนแม่พิมพ์เฉพาะเมื่อเป็นไปได้
ประเภทเครื่องไฮดรอลิกไฟฟ้าและไฮบริด
การเปรียบเทียบเครื่องฉีดขึ้นรูปแบบไฮดรอลิกกับไฟฟ้าส่วนใหญ่ขึ้นอยู่กับวิธีที่แต่ละไลน์ขับเคลื่อนเปลี่ยนกำลังอินพุตเป็นการเคลื่อนที่ของแคลมป์ ความเร็วในการฉีด และแรงกดค้างไว้ ระบบไฮดรอลิกใช้ปั๊มและชุดวาล์วในการเคลื่อนย้ายน้ำมันผ่านกระบอกสูบ ซึ่งเป็นแนวทางที่ครบถ้วนและเป็นที่เข้าใจกันดี ซึ่งยังคงเป็นเรื่องปกติสำหรับงานที่มีน้ำหนักมากและงานหนัก เครื่องจักรไฟฟ้าใช้เซอร์โวมอเตอร์และบอลสกรูในแต่ละแกน ช่วยให้ตั้งความเร็วและควบคุมตำแหน่งได้ โดยปล่อยความร้อนลงสู่พื้นโรงงานน้อยลง เครื่องจักรไฮบริดผสมผสานปั๊มไฮดรอลิกที่ขับเคลื่อนด้วยเซอร์โวเข้ากับแกนช่วยด้วยไฟฟ้า โดยมีจุดมุ่งหมายเพื่อผสมผสานความแข็งแรงในการจับยึดเข้ากับการตอบสนองที่เร็วขึ้นและระยะเดินเบาที่ต่ำกว่า
ลักษณะไฮดรอลิกไฟฟ้าและไฮบริด
ไฟฟ้า ไฮบริด ไฮดรอลิก
การเปรียบเทียบคุณลักษณะทั่วไปโดยพิจารณาจากลักษณะการทำงานของไดรฟ์โดยทั่วไป ไม่ใช่ผลการทดสอบเฉพาะของเครื่อง
การกำหนดค่าสองแท่นวางและความเร็วสูง
สำหรับการใช้งานแบบวนขนาดใหญ่หรือเร็วมาก การออกแบบแท่นวางสองแบบจะลบเค้าโครงแถบผูกสี่แบบแบบดั้งเดิมออก หันไปใช้พื้นที่ติดตั้งแม่พิมพ์ที่ใหญ่ขึ้น ซึ่งเหมาะกับชิ้นส่วนยานยนต์ขนาดใหญ่และชิ้นส่วนประเภทพาเลท การกำหนดค่าความเร็วสูงมุ่งเน้นไปที่การฉีดอย่างรวดเร็วแทนพร้อมกับการเปิดแม่พิมพ์อย่างรวดเร็วและการเคลื่อนไหวปิดแม่พิมพ์ ซึ่งเหมาะกับบรรจุภัณฑ์ที่มีผนังบางและสินค้าแบบใช้ครั้งเดียวที่รอบเวลาขับเคลื่อนเอาท์พุต
ความแม่นยำในการทำซ้ำและระบบควบคุม
ความหนาของผนังที่สม่ำเสมอ ความเสถียรของมิติตลอดขั้นตอนการผลิต และความสามารถในการทำซ้ำของวงจรต่อวงจรที่เสถียรนั้นขึ้นอยู่กับระบบควบคุมเป็นอย่างมากมากกว่าน้ำหนักเพียงอย่างเดียว แรงกดแบบลูปปิดและการตอบสนองตำแหน่ง จับคู่กับอินเทอร์เฟซเครื่องจักรของมนุษย์ที่ตอบสนอง ช่วยให้ผู้ปฏิบัติงานสามารถล็อคโปรไฟล์ความเร็วการฉีด การคงจุดเปลี่ยนแรงดัน และเวลาทำความเย็นด้วยความละเอียดที่ระบบลูปเปิดพื้นฐานไม่สามารถทำได้
ชิ้นส่วนที่มีความคลาดเคลื่อนของขนาดที่แคบ คุณสมบัติที่ติดแน่นพอดี หรือพื้นผิวที่สวยงาม เช่น อุปกรณ์ตกแต่งภายในรถยนต์ โดยทั่วไปจะได้รับประโยชน์จากแพลตฟอร์มที่ขับเคลื่อนด้วยเซอร์โวหรือไฮบริดที่มีโปรไฟล์การฉีดแบบหลายขั้นตอนและการเก็บแรงกด เนื่องจากคุณสมบัติเหล่านี้ไวต่อการเปลี่ยนแปลงช็อตต่อช็อตเป็นพิเศษ
ความเข้ากันได้ของวัสดุตั้งแต่ PP ไปจนถึงเรซินวิศวกรรม
เครื่องฉีดขึ้นรูปสำหรับการใช้งาน PP เช่น ฝาปิด ฝาปิด และภาชนะผนังบาง โดยทั่วไปจะใช้การออกแบบสกรูทั่วไปที่มีแรงดันต้านปานกลาง เนื่องจากโพลีโพรพีลีนไหลค่อนข้างง่ายและยังคงสามารถทำงานได้ตลอดหน้าต่างการประมวลผลที่ค่อนข้างกว้าง เมื่อเทียบกับเรซินที่ไวต่อความร้อนมากกว่า
พีวีซี เรียกร้องให้มีการบีบอัดต่ำ บาร์เรลที่มีการระบายอากาศ และรูปแบบสกรูเพื่อปล่อยก๊าซระเหย และหลีกเลี่ยงการสลายวัสดุที่อุณหภูมิบาร์เรลสูงขึ้น ในขณะที่ สัตว์เลี้ยง มักจะต้องการการหมุนเวียนอย่างรวดเร็ว ระบบป้อนแห้งอย่างดี ควบคู่ไปกับการควบคุมอุณหภูมิที่แน่นหนาเพื่อปกป้องความหนืดที่แท้จริง เรซินวิศวกรรมแบบเติมและเสริมแรงที่ใช้สำหรับชิ้นส่วนโครงสร้างมักต้องการความสามารถในการฉีดแรงดันที่สูงขึ้น และการรักษากระบอกและสกรูที่ทนทานต่อการสึกหรอ สิ่งอำนวยความสะดวกที่เปิดดำเนินการ เครื่องฉีดพลาสติกสำหรับชิ้นส่วนยานยนต์ มักผสมกลุ่มวัสดุเหล่านี้หลายกลุ่มบนพื้นการผลิตเดียวกัน ตั้งแต่ตัวเชื่อมต่อไนลอนที่เติมด้วยแก้วไปจนถึงการขึ้นรูปแบบสัมผัสที่นุ่มนวล ดังนั้นความยืดหยุ่นของสกรูและลำกล้องในการเปลี่ยนเกียร์จึงมีความสำคัญพอๆ กับน้ำหนักดิบ
| ครอบครัวเรซิ่น | หมายเหตุการประมวลผล | การใช้งานทั่วไป |
|---|---|---|
| โพรพิลีน | หน้าต่างการประมวลผลกว้าง สกรู เอนกประสงค์ | ฝาปิด ฝาปิด ภาชนะผนังบาง |
| พีวีซี | กระบอกระบายอากาศ สกรูอัดต่ำ | ข้อต่อท่อ ส่วนประกอบโปรไฟล์ |
| สัตว์เลี้ยง | ต้องทำให้แห้งอย่างทั่วถึงและควบคุมอุณหภูมิอย่างเข้มงวด | พรีฟอร์ม ส่วนประกอบบรรจุภัณฑ์ |
| ไนลอนเติมแก้ว | แนะนำให้ใช้กระบอกและสกรูที่ทนต่อการสึกหรอ | ยานยนต์ and structural connectors |
ประสิทธิภาพการใช้พลังงานและการบริโภคการดำเนินงาน
โดยทั่วไปแกนขับเคลื่อนด้วยไฟฟ้าจะดึงพลังงานเข้าใกล้โหลดตามเวลาจริงมากขึ้น ในขณะที่ปั๊มไฮดรอลิกแบบธรรมดายังคงหมุนเวียนน้ำมันแม้ในระหว่างช่วงที่แคลมป์คงตัวและระยะทำความเย็นเมื่อมีงานทางกลเกิดขึ้นน้อยมาก นี่คือหนึ่งในเหตุผลหลักที่เครื่องจักรไฟฟ้าและไฮบริดทั้งหมดมีแนวโน้มที่จะแสดงการดึงพลังงานสัมพัทธ์ที่ต่ำกว่าตลอดวงจรการขึ้นรูปเต็มรูปแบบ โดยเฉพาะอย่างยิ่งในแม่พิมพ์ที่มีเวลาการทำความเย็นที่ยาวนานเมื่อเทียบกับเวลาในการฉีด การอภิปรายด้านเทคนิคระหว่างเซอร์โวกับปั๊มไฮดรอลิกแบบแทนที่คงที่มักชี้ให้เห็นถึงการดึงไฟฟ้าที่ลดลงอย่างเห็นได้ชัดสำหรับแพลตฟอร์มเซอร์โวและไฟฟ้าในระหว่างการโหลดบางส่วนและส่วนที่ไม่ได้ใช้งานของวงจร เนื่องจากเอาท์พุตจะปรับขนาดตามความต้องการทันที แทนที่จะทำงานที่อัตราการไหลคงที่
การดึงพลังงานสัมพัทธ์จากปริมาณการผลิต
ไฮดรอลิก ไฮบริด ไฟฟ้า
ภาพประกอบเชิงแนวคิดของโหลดเทียบกับรูปแบบการดึงพลังงาน ไม่ได้วัดเอาท์พุตจากเครื่องจักรเฉพาะ
โรงงานที่มีเวลาในการทำความเย็นนานเมื่อเทียบกับเวลาในการฉีด เช่น บรรจุภัณฑ์ที่มีผนังหนา มีแนวโน้มที่จะเห็นผลประโยชน์สัมพัทธ์ที่ใหญ่ที่สุดจากการเปลี่ยนประเภทน้ำหนักที่เข้าเกณฑ์ไปเป็นระบบขับเคลื่อนแบบไฮบริดหรือแบบไฟฟ้า เพียงเพราะปั๊มไฮดรอลิกบนระบบแบบธรรมดาจะวิ่งต่อไปผ่านหน้าต่างที่ไม่ได้ใช้งานส่วนใหญ่นั้น
ความเข้ากันได้ของรอยเท้าเครื่องจักรและแม่พิมพ์
นอกเหนือจากน้ำหนักแล้ว เครื่องจักรยังมีรอยเท้าทางกายภาพที่กำหนดโดยระยะห่างของราวยึด ขนาดแท่น ความสูงของแม่พิมพ์ขั้นต่ำและสูงสุด และระยะชักของเครื่องเป่า ซึ่งทั้งหมดนี้ต้องพอดีกับทั้งแม่พิมพ์ที่ต้องการและพื้นที่พื้นและเพดานที่มีอยู่ ไม่สามารถติดตั้งแม่พิมพ์ที่กว้างกว่าระยะห่างของไทร์บาร์ได้ ไม่ว่าน้ำหนักจะตรงกับชิ้นส่วนแค่ไหนก็ตาม
เครื่องฉีดพลาสติก Structure Overview
ภาพประกอบโครงสร้างที่เรียบง่าย เค้าโครงเครื่องจักรจริงแตกต่างกันไปตามน้ำหนักและซีรีส์
โดยทั่วไปแล้ว เครื่องจักรที่มีน้ำหนักมากโดยใช้แท่นวางสองเครื่องจะต้องใช้พื้นที่ที่ยาวกว่าตามแนวแกนเปิดของแม่พิมพ์และมีระยะห่างจากเพดานที่สูงขึ้นสำหรับการเปลี่ยนแปลงแม่พิมพ์ ดังนั้นแผนผังโรงงานและความสามารถของเครนจึงคุ้มค่าที่จะยืนยันกับโรงงานเครื่องฉีดขึ้นรูปก่อนที่จะตัดสินใจในระดับน้ำหนักตามข้อกำหนดเฉพาะของกระดาษเพียงอย่างเดียว
ความพร้อมในการบูรณาการระบบอัตโนมัติและหุ่นยนต์
สายการผลิตปัจจุบันส่วนใหญ่จับคู่เครื่องขึ้นรูปกับหุ่นยนต์เข้าด้านบนหรือเข้าด้านข้างเพื่อถอดชิ้นส่วน วางเม็ดมีด หรือในการติดฉลากแม่พิมพ์ ดังนั้นความพร้อมของระบบอัตโนมัติจึงคุ้มค่าที่จะตรวจสอบตั้งแต่เนิ่นๆ แทนที่จะพิจารณาหุ่นยนต์ในภายหลัง อินเทอร์เฟซการติดตั้งที่ได้มาตรฐานบนแท่นวางคงที่ จุดอินพุตและเอาต์พุตดิจิทัลที่ซิงโครไนซ์กับวงจรการขึ้นรูป และระบบควบคุมที่สามารถกระตุ้นอุปกรณ์ภายนอกได้อย่างหมดจด ทั้งหมดนี้ช่วยลดเวลาในการบูรณาการเมื่อมีการเพิ่มหุ่นยนต์หรือสายพานลำเลียงขั้นปลาย
การวางแผนสิ่งอำนวยความสะดวก การผลิตในรูปแบบเซลล์ ซึ่งผู้ปฏิบัติงานรายหนึ่งดูแลเครื่องจักรหลายเครื่องในคราวเดียว โดยทั่วไปจะได้รับประโยชน์จากการเลือกรุ่นที่มีอินเทอร์เฟซการควบคุมและโปรโตคอลอัตโนมัติที่คล้ายกันทั่วทั้งสายการผลิต เนื่องจากความสม่ำเสมอนี้ทำให้การฝึกอบรมผู้ปฏิบัติงานสั้นลง และทำให้การวางแผนชิ้นส่วนอะไหล่ทั่วทั้งโรงงานง่ายขึ้น
ข้อกำหนดในการบำรุงรักษาและความน่าเชื่อถือในระยะยาว
การบำรุงรักษาเครื่องฉีดขึ้นรูปเป็นประจำครอบคลุมถึงสภาพน้ำมันไฮดรอลิกและการกรอง การตรวจสอบการสึกหรอของกระบอกปืนและสกรู การตรวจสอบแถบผูกและแท่นพิมพ์ และการควบคุมการสอบเทียบ และความถี่ของแต่ละงานขึ้นอยู่กับรอบการทำงาน การเสียดสีของเรซิน และสภาพโดยรอบของร้าน เครื่องจักรที่ใช้เรซินเติมแก้วที่มีฤทธิ์กัดกร่อนตลอดเวลาจำเป็นต้องมีการตรวจสอบสกรูและกระบอกบ่อยกว่าเครื่องจักรที่โหลดน้อยซึ่งใช้ PP ที่ไม่ได้บรรจุ
| อาการ | สาเหตุทั่วไป | แนะนำการตรวจสอบครั้งแรก |
|---|---|---|
| การหนีบหรือแรงดันการฉีดต่ำ | ซีลสึกหรอ ปั๊มสึกหรอ หรือเซ็นเซอร์ปรับเทียบไม่ถูกต้อง | ตรวจสอบระดับน้ำมันไฮดรอลิกและสภาพปั๊ม จากนั้นตรวจสอบการสอบเทียบเซ็นเซอร์ |
| เครื่องทำงานร้อน | ตัวทำความเย็นน้ำมันอุดตันหรือการไหลของน้ำหล่อเย็นต่ำ | ตรวจสอบตัวแลกเปลี่ยนความร้อนและท่อน้ำหล่อเย็นก่อนปรับการตั้งค่ากระบวนการ |
| เครื่องไม่ฉีด | อินเตอร์ล็อคประตูนิรภัย ถังเปล่า หรือหัวฉีดอุดตัน | ยืนยันว่าอินเทอร์ล็อคเข้าที่และการป้อนวัสดุอย่างต่อเนื่อง |
| แฟลชที่เส้นแยก | แรงจับยึดไม่เพียงพอหรือการวางแนวของแม่พิมพ์ไม่ตรง | ตรวจสอบน้ำหนักอีกครั้งกับพื้นที่ชิ้นส่วน และตรวจสอบไลน์การแยกชิ้นส่วนแม่พิมพ์ |
การเก็บบันทึกการแก้ไขปัญหาเครื่องฉีดขึ้นรูปอย่างง่าย โดยสังเกตอาการ การเคลื่อนตัว และล็อตเรซิน มักจะเผยให้เห็นรูปแบบได้เร็วกว่าการซ่อมแบบแยกเดี่ยว และช่วยให้ทีมบริการของผู้ผลิตได้รับบริบทที่เป็นประโยชน์ หากจำเป็นต้องเข้ารับการตรวจทางเทคนิค
การเลือกที่เชื่อถือได้ เครื่องฉีดพลาสติก Manufacturer
เอกสารข้อมูลจำเพาะบอกเล่าเรื่องราวเพียงบางส่วนเท่านั้น ดังนั้นการประเมินผู้ผลิตเครื่องฉีดพลาสติกที่อยู่เบื้องหลังอุปกรณ์จึงมีความสำคัญพอๆ กับการเปรียบเทียบแผนภูมิน้ำหนัก ผู้ผลิตเครื่องฉีดขึ้นรูปพลาสติกที่มีวิศวกรรมภายในบริษัท ช่วงแรงจับยึดที่กว้าง และชิ้นส่วนและเครือข่ายการบริการที่จัดตั้งขึ้นโดยทั่วไปสามารถตอบสนองได้เร็วขึ้นเมื่อสายการผลิตต้องการชิ้นส่วนอะไหล่ การปรับกระบวนการ หรือส่วนต่อประสานแม่พิมพ์แบบกำหนดเอง
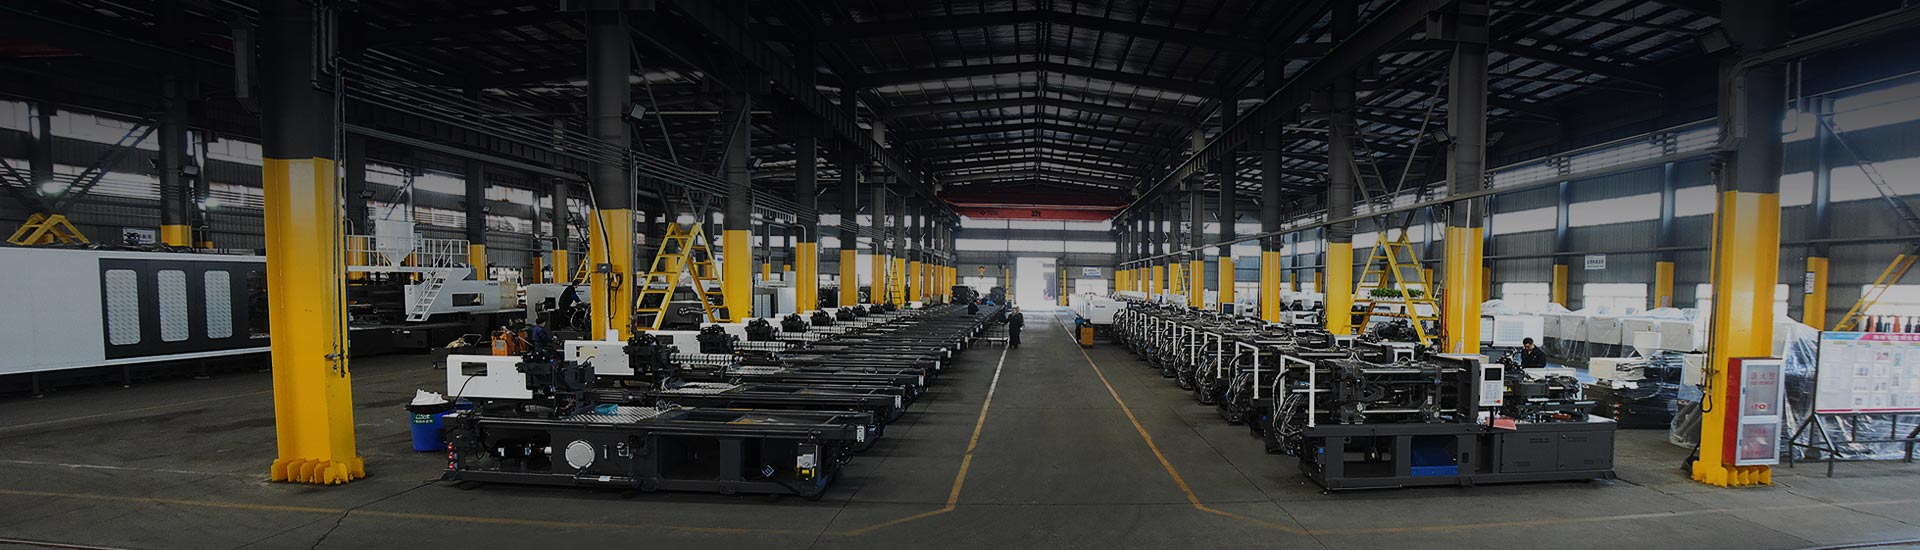
Ningbo Highsun Plastic Machinery Co., Ltd. คือตัวอย่างหนึ่งของผู้ผลิตเครื่องฉีดพลาสติกในจีน ซึ่งโรงงานจัดหาอุปกรณ์จากอุทยานวิทยาศาสตร์และเทคโนโลยีเป่ยหลุน ในเมืองหนิงโป ซึ่งเป็นพื้นที่ที่เกี่ยวข้องอย่างใกล้ชิดกับห่วงโซ่อุปทานเครื่องจักรพลาสติกของประเทศ โรงงานครอบคลุมพื้นที่มากกว่า 120,000 ตารางเมตรและผลิตแบรนด์ HIGHSUN ด้วยแรงจับยึดตั้งแต่ 98 ตันถึง 3,000 ตัน ครอบคลุมซีรีส์ไฟฟ้าและน้ำมันไฮบริด ซีรีส์สองแท่น ซีรีส์ความเร็วสูง ซีรีส์สีเดียวและคู่ผสม ซีรีส์ บีเอ็มซี ซีรีส์ PET และซีรีส์ PVC พร้อมด้วยการกำหนดค่าแบบกำหนดเองที่สร้างขึ้นตามความต้องการของแม่พิมพ์หรือเรซินเฉพาะ
| ซีรีส์ | โฟกัสหลัก | ลักษณะเด่น |
|---|---|---|
| ไฟฟ้าity And Oil Hybrid | การผลิตวัตถุประสงค์ทั่วไป | ปรับสมดุลความแม่นยำด้วยการดึงพลังงานขณะเดินเบาที่ลดลง |
| สองแท่นวาง | ใหญ่ scale components | พื้นที่ติดตั้งแม่พิมพ์ที่กว้างขึ้นโดยไม่มีขีดจำกัดแถบผูก |
| ความเร็วสูง | ผนังบางและชิ้นส่วนปั่นจักรยานเร็ว | การฉีดและการเคลื่อนที่ของแม่พิมพ์อย่างรวดเร็ว |
| สีคู่ | วัสดุหลายสีและชิ้นส่วนหลายสี | มีการกำหนดค่าสีเดียวและสีผสม |
| BMC | ชิ้นส่วนคอมพาวด์การขึ้นรูปเป็นกลุ่ม | กระบวนการที่ปรับให้เหมาะกับลักษณะการป้อนแบบผสม |
| สัตว์เลี้ยง | ชิ้นส่วนพรีฟอร์มและบรรจุภัณฑ์ | ปั่นจักรยานเร็วพร้อมควบคุมอุณหภูมิอย่างเข้มงวด |
| พีวีซี | โปรไฟล์และส่วนประกอบที่เหมาะสม | กระบอกระบายอากาศเหมาะกับการระเหยที่ระเหยได้ |
แนวปฏิบัติที่เป็นประโยชน์เมื่อเปรียบเทียบผู้ผลิตเครื่องฉีดพลาสติกใดๆ คือการขอสถานที่อ้างอิงที่ใช้กลุ่มชิ้นส่วนที่คล้ายกัน ขอข้อมูลเวลารอบการทำงานบนแม่พิมพ์ที่เทียบเคียงได้ และยืนยันเวลารอคอยโดยทั่วไปสำหรับชิ้นส่วนอะไหล่ เช่น บาร์เรล สกรู และส่วนประกอบไฮดรอลิก เนื่องจากการให้การสนับสนุนอย่างต่อเนื่องมักจะมีความสำคัญตลอดอายุการใช้งานของเครื่องจักรมากกว่าเอกสารข้อมูลจำเพาะเริ่มต้นเพียงอย่างเดียว
คำถามที่พบบ่อย
การฉีดขึ้นรูปคืออะไร
การฉีดขึ้นรูปเป็นกระบวนการผลิตที่ให้ความร้อนเม็ดพลาสติกจนหลอมละลาย จากนั้นจึงฉีดภายใต้แรงกดดันเข้าไปในแม่พิมพ์เหล็กแบบปิด โดยที่วัสดุจะเย็นตัวลงและแข็งตัวเป็นรูปร่างของโพรงก่อนที่ชิ้นส่วนจะถูกดีดออกมาและวงจรจะเกิดขึ้นซ้ำ
เครื่องฉีดพลาสติกราคาเท่าไหร่?
ค่าใช้จ่ายขึ้นอยู่กับแรงจับยึด ประเภทของไดรฟ์ ระบบควบคุม แพ็คเกจระบบอัตโนมัติ และระดับของการปรับแต่งที่ร้องขอ ดังนั้นตัวเลขจึงแตกต่างกันอย่างมากระหว่างรุ่นไฮดรอลิกขนาดกะทัดรัดและสายไฟฟ้าหรือไฮบริดอัตโนมัติขนาดใหญ่ การแบ่งปันแบบชิ้นส่วนและปริมาณผลผลิตที่คาดหวังกับผู้ผลิตเครื่องฉีดพลาสติกเป็นวิธีที่น่าเชื่อถือที่สุดในการรับใบเสนอราคาที่แม่นยำสำหรับโครงการเฉพาะ
เครื่องฉีดพลาสติกที่ดีที่สุดสำหรับธุรกิจขนาดเล็กคืออะไร
โดยทั่วไปธุรกิจขนาดเล็กจะเริ่มต้นด้วยการกำหนดขนาดชิ้นส่วนที่คาดหวัง ความหนาของผนัง และปริมาตรรายเดือน จากนั้นเลือกระดับระวางน้ำหนักต่ำสุดที่ครอบคลุมความต้องการของแม่พิมพ์ในปัจจุบันและในระยะใกล้ได้อย่างสะดวกสบาย เนื่องจากเครื่องจักรที่ใช้แรงจับยึดเพียงเล็กน้อยซึ่งมีพื้นที่สำหรับเพิ่มระบบอัตโนมัติในภายหลัง มีแนวโน้มที่จะให้ความยืดหยุ่นมากกว่าการกดขนาดใหญ่เพียงครั้งเดียวตั้งแต่เนิ่นๆ
ฉันจะเลือกเครื่องฉีดพลาสติกได้อย่างไร
การเลือกเครื่องฉีดขึ้นรูปทำงานได้ดีโดยพิจารณาทีละขั้นตอนเกี่ยวกับแรงจับยึด ขนาดช็อต ประเภทของไดรฟ์ ความต้องการด้านความแม่นยำ ความเข้ากันได้ของวัสดุ การใช้พลังงาน พื้นที่ว่าง ความพร้อมของระบบอัตโนมัติ ความคาดหวังในการบำรุงรักษา และเครือข่ายการสนับสนุนของผู้ผลิต ซึ่งเป็นลำดับเดียวกันที่กล่าวถึงในบทความนี้
เหตุใดเครื่องฉีดพลาสติกของฉันจึงมีแรงดันต่ำ
การอ่านค่าแรงดันต่ำมักจะย้อนกลับไปที่ซีลไฮดรอลิกที่สึกหรอหรือปั๊มสูญเสียประสิทธิภาพ เซ็นเซอร์ความดันที่ปรับเทียบไม่ถูกต้อง หรืออากาศติดอยู่ในวงจรไฮดรอลิก ดังนั้นการตรวจสอบสภาพน้ำมัน เอาท์พุตของปั๊ม และการสอบเทียบเซ็นเซอร์จึงเป็นขั้นตอนแรกที่สมเหตุสมผลก่อนที่จะปรับโปรแกรมกระบวนการ
เหตุใดเครื่องฉีดพลาสติกของฉันจึงมีความร้อนสูงเกินไป
ความร้อนสูงเกินมักเชื่อมโยงกับตัวทำความเย็นน้ำมันที่ถูกบล็อกหรือปรับขนาด การไหลเวียนของน้ำหล่อเย็นที่จำกัด พัดลมระบายความร้อนที่ไม่ทำงาน หรือสภาพแวดล้อมในร้านค้าที่มีอุณหภูมิแวดล้อมสูงและการไหลเวียนของอากาศรอบถังไฮดรอลิกจำกัด ดังนั้นวงจรทำความเย็นมักจะเป็นสถานที่แรกในการตรวจสอบ
เหตุใดเครื่องฉีดพลาสติกของฉันจึงไม่ฉีด
เครื่องจักรที่จะไม่ฉีดมักจะถูกยึดไว้โดยประตูนิรภัยหรืออินเตอร์ล็อคที่เชื่อมต่อไม่เต็มที่ ถังเปล่าหรือเชื่อม หัวฉีดที่อุดตัน หรือมีข้อผิดพลาดติดธงไว้บนระบบควบคุม ดังนั้นการทำงานผ่านการตรวจสอบเหล่านี้ตามลำดับก่อนที่จะสัมผัสพารามิเตอร์กระบวนการมักจะทำให้สาเหตุแคบลงอย่างรวดเร็ว
เหตุใดการฉีดขึ้นรูปจึงสร้างแฟลช
โดยทั่วไปแฟลชที่เส้นแยกส่วนจะชี้ให้เห็นถึงแรงจับยึดที่ต่ำเกินไปสำหรับพื้นที่ที่ฉายของชิ้นส่วน แม่พิมพ์ที่ไม่อยู่ในแนวที่ถูกต้องหรือมีพื้นผิวการแยกส่วนสึกหรอ หรือความดันการฉีดที่ตั้งไว้สูงกว่าแม่พิมพ์และน้ำหนักการจับยึดสามารถยึดไว้ได้อย่างปลอดภัย ดังนั้น การทบทวนการคำนวณน้ำหนักควบคู่ไปกับการตรวจสอบแม่พิมพ์จึงเป็นจุดเริ่มต้นที่ดี


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
